-
 +86 13616113658
-
 [email protected]
YATAI jest Fabryka projektów pomieszczeń czystych w Chinach, Producenci drzwi do pomieszczeń czystych
Język

Dom / Głoska bezdźwięczna / Wiadomości branżowe / Opakowania wyrobów medycznych: integralność bariery sterylnej i niezbędne elementy pomieszczeń czystych
Opakowania wyrobów medycznych: integralność bariery sterylnej i niezbędne elementy pomieszczeń czystych
Sterylna linia pakująca wygląda zwodniczo prosto: rolka folii, matryca formująca i podgrzewana listwa zgrzewająca. Jednak każda sterylna bariera, która opuszcza tę linię, przeszła już kwalifikację materiałową, kalibrację szczęk uszczelniających, monitorowanie środowiska i serię testów integralności, o których większość procesów produkcyjnych w ogóle nie myśli. Opakowanie wyrobu medycznego zawodzi, gdy zawodzi otaczający go system — pomieszczenie, droga transportu, drzwi, operator. W tym artykule wyjaśniono, co musi spełniać sterylne opakowanie, jakie normy nim rządzą i dlaczego koperta do pomieszczenia czystego decyduje o tym, czy dobry projekt opakowania przetrwa codzienną produkcję.
Co właściwie musi spełniać opakowanie wyrobu medycznego
Sterylne opakowanie wyrobu medycznego ma cztery zadania, które łatwo przeoczyć, dopóki jedno z nich nie ulegnie awarii:
- Zachowaj integralność bariery sterylnej od momentu sterylizacji do momentu otwarcia urządzenia w miejscu użycia.
- Chroń urządzenie przed uszkodzeniami fizycznymi, wibracjami, wilgocią i zanieczyszczeniami podczas dystrybucji i przechowywania.
- Zachowaj zgodność z wybraną metodą sterylizacji — tlenkiem etylenu (EO), promieniowaniem gamma, wiązką elektronów lub parą — bez degradacji.
- Umożliwiają aseptyczną prezentację na sali operacyjnej lub w bloku zabiegowym bez konieczności kontaktu sterylnego urządzenia z krawędziami opakowania.
Cały pakiet to zwykle system dwuwarstwowy. System bariery sterylnej to szczelnie zamknięty woreczek, taca lub zacisk zapewniający sterylność. Opakowanie ochronne to karton zewnętrzny, wyściółka i etykieta pochłaniające siły transportowe. Obie warstwy muszą zostać sprawdzone łącznie, ponieważ karton zaginający torebkę może stworzyć mikrokanał, który niszczy uszczelkę.
Wymagania regulacyjne definiują granicę testowania
Każda decyzja dotycząca opakowania ma swoje źródło w ramach regulacyjnych. Jeśli pozyskujesz materiały opakowaniowe lub inwestujesz w pomieszczenie czyste do pakowania, w prawie każdym audycie i przeglądzie projektu pojawiają się następujące standardy.
| Standardowe | Czym rządzi | Dlaczego ma to znaczenie w praktyce |
|---|---|---|
| ISO 11607-1 | Materiały, konstrukcja i działanie systemów barier sterylnych | Wyznacza standardy w zakresie wytrzymałości uszczelnienia, bariery mikrobiologicznej i wymagań dotyczących starzenia. |
| ISO 11607-2 | Walidacja procesów formowania, uszczelniania i montażu | Wymaga kwalifikacji procesu (IQ/OQ/PQ) i ponownej kwalifikacji po zmianach. |
| Seria EN 868 | Metody badań materiałów opakowaniowych stosowanych w wyrobach po końcowej sterylizacji | Zawiera praktyczne ścieżki testowe wykorzystywane do wykazania zgodności z normą ISO 11607. |
| FDA 21 CFR Część 820 | Regulacja systemu jakości producentów wyrobów medycznych | Poddaje opakowanie kontroli projektowej, CAPA i nadzorowi dostawcy. |
| UE MDR 2017/745 | Ogólne wymagania dotyczące bezpieczeństwa i wydajności | Opakowanie podlega ocenie w ramach dokumentacji technicznej urządzenia. |
Bezpośrednią konsekwencją jest to, że opakowanie nie jest decyzją dotyczącą zakupu materiałów eksploatacyjnych. Zmiana dostawcy folii, temperatury zgrzewania, a nawet geometrii wnęki tacy może kwalifikować się jako zmiana w projekcie, która powoduje weryfikację, a jeśli ma to wpływ na sterylność, nową ocenę biologiczną.
Materiały, uszczelnienie i zgodność ze sterylizacją
Materiały opakowaniowe do zastosowań medycznych wybiera się tak, aby zrównoważyć trzy konkurencyjne wymagania: muszą umożliwiać penetrację środka sterylizującego, zapobiegać przedostawaniu się mikroorganizmów i pozostać nienaruszone po latach przechowywania. Do najpopularniejszych kombinacji zalicza się papier klasy medycznej, polietylen typu spunbond, tacki poliestrowe i laminaty z folii poliolefinowej. Papier i materiały porowate umożliwiają wymianę gazową EO; nieporowate folie zapewniają odporność na wilgoć i przebicie.
Jakość uszczelnienia zależy od wyboru materiału, temperatury szczęk, ciśnienia, czasu przebywania i warunków środowiskowych wokół zgrzewarki. W badaniach uszkodzeń dominują dwie defekty związane z uszczelnieniem: zanieczyszczenie złuszczające i rozwarstwienie. Zanieczyszczenie spowodowane oderwaniem oznacza, że uszczelka otwiera się z widocznymi włóknami, które mogą przedostać się do sterylnego pola. Delaminacja oznacza oddzielenie warstw materiału, podczas gdy sama uszczelka pozostaje nienaruszona. Obie wady przechodzą prostą kontrolę wzrokową, ale nie przechodzą testu na odrywanie.
Zgodność ze sterylizacją zasługuje na wyraźną recenzję. Promieniowanie EO i gamma wpływa na polimery w różny sposób. Folia, która pomyślnie przejdzie testy trwałości z EO, może stać się krucha po ekspozycji na promieniowanie gamma z powodu rozerwania łańcucha. Jeśli planujesz zmianę metod sterylizacji, projekt opakowania musi zostać ponownie zweryfikowany, a nie zakładany.
Testowanie integralności i walidacja procesów
Integralność bariery sterylnej jest weryfikowana na trzech poziomach: testy fizyczne na podstawie próbek, rutynowe monitorowanie procesu i okresowa ponowna walidacja. Typowe testy fizyczne obejmują wytrzymałość zgrzewu (próba odrywania), badanie wnikania barwnika, badanie szczelności emisji pęcherzyków, badanie rozrywania opakowania i pełzania oraz badanie bariery mikrobiologicznej. Starzenie się w czasie rzeczywistym i przyspieszone starzenie potwierdzają trwałość produktu; Samo przyspieszone starzenie jest narzędziem przesiewowym, a organy regulacyjne szukają danych w czasie rzeczywistym przed zatwierdzeniem przedłużonych dat ważności.
Walidacja procesu przebiega według standardowej sekwencji IQ/OQ/PQ. Kwalifikacja instalacji dokumentuje, że uszczelniacz jest skalibrowany i identyfikowalny. Kwalifikacja operacyjna wyznacza okno uszczelniania — akceptowalny zakres temperatury, ciśnienia i czasu przebywania. Kwalifikacja wydajności pokazuje, że w procesie powstają uszczelki w oknie przy użyciu materiałów produkcyjnych i operatorów. Po zatwierdzeniu każda zmiana materiału, uszczelniacza lub środowiska wymaga udokumentowania dowodów przed wznowieniem produkcji.
Koperta do pomieszczenia czystego jest częścią procesu pakowania
W tym miejscu strategia pakowania często koliduje z rzeczywistością obiektu. Linia pakująca wyroby sterylne rzadko jest maszyną samodzielną; znajduje się w sklasyfikowanym pomieszczeniu czystym, zazwyczaj klasy ISO 7 lub ISO klasy 8, z kaskadą ciśnieniową, która wypycha powietrze z obszaru pakowania i zapobiega przedostawaniu się go z niekontrolowanych korytarzy. Ta koperta nie jest scenerią tła. Panele ścienne, drzwi, okna i luki transferowe określają, czy pomieszczenie może zachować swoją klasyfikację w warunkach produkcyjnych.
Obsługa drzwi jest najbardziej widocznym punktem ryzyka. Za każdym razem, gdy operator przechodzi przez drzwi wahadłowe, różnica ciśnień spada, a turbulencje unoszą cząstki od strony korytarza. Na linii pakującej, gdzie tacki są odsłonięte przed zgrzaniem, ruch ten jest głównym źródłem zanieczyszczeń. Sam system drzwi musi nadawać się do czyszczenia, nie posiadać szczelin i być w stanie utrzymać stabilną szczelność po tysiącach cykli. Z tego powodu często wybiera się hermetyczne, czyste drzwi medyczne, w których zastosowano ciągłe uszczelki i ramę zamykającą z krzywką, ponieważ zmieniają one słaby punkt z krawędzi drzwi na samą ścianę.
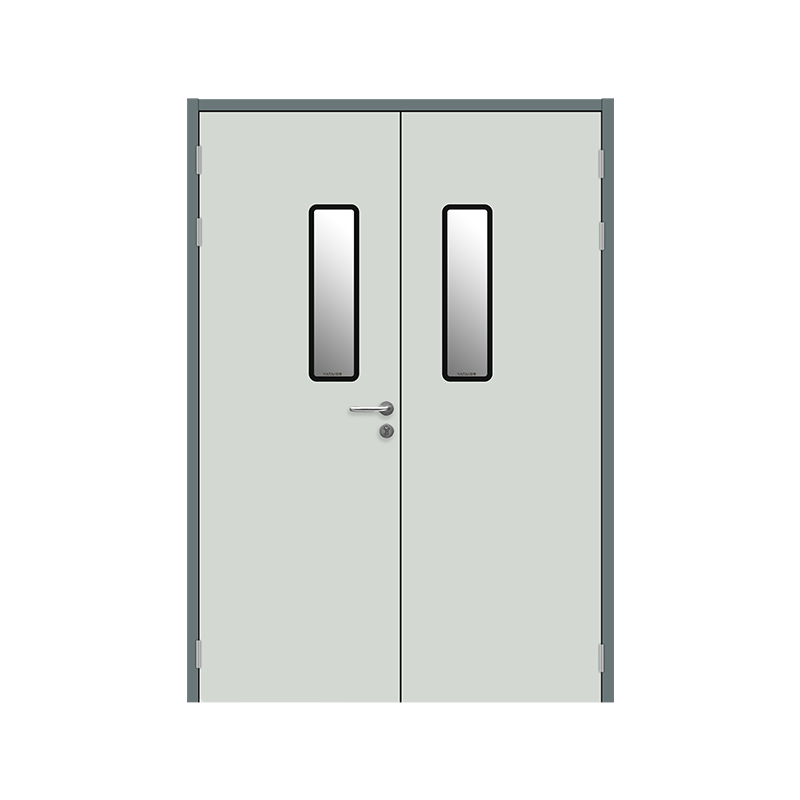 Medyczne, hermetyczne, czyste drzwi z ciągłą uszczelką W tych drzwiach zastosowano ciągłe uszczelki i ramę zamykającą z krzywką, aby utrzymać stabilną uszczelkę, zmniejszając ryzyko zanieczyszczenia krawędzi drzwi. Nadaje się do linii pakujących w pomieszczeniach czystych, gdzie ruch operatora może zakłócać różnicę ciśnień. Zobacz produkt →
Przepływ materiałów stwarza drugie ryzyko. Pomieszczenie czyste zajmujące się pakowaniem odbiera uformowane tace, folie i etykiety z obszarów przechowywania, a następnie przenosi zapakowane urządzenia do sterylizacji i kwarantanny. Jeżeli ten ruch odbywa się przez drzwi obsługiwane ręcznie, proces ten w sposób trudny do kontrolowania zależy od dyscypliny operatora. Szczelne, automatyczne drzwi przesuwne rozwiązują ten problem, otwierając się tylko wtedy, gdy zbliża się przenośnik lub wózek, a następnie zamykając kontrolowanym ruchem, który minimalizuje zakłócenia ciśnienia.
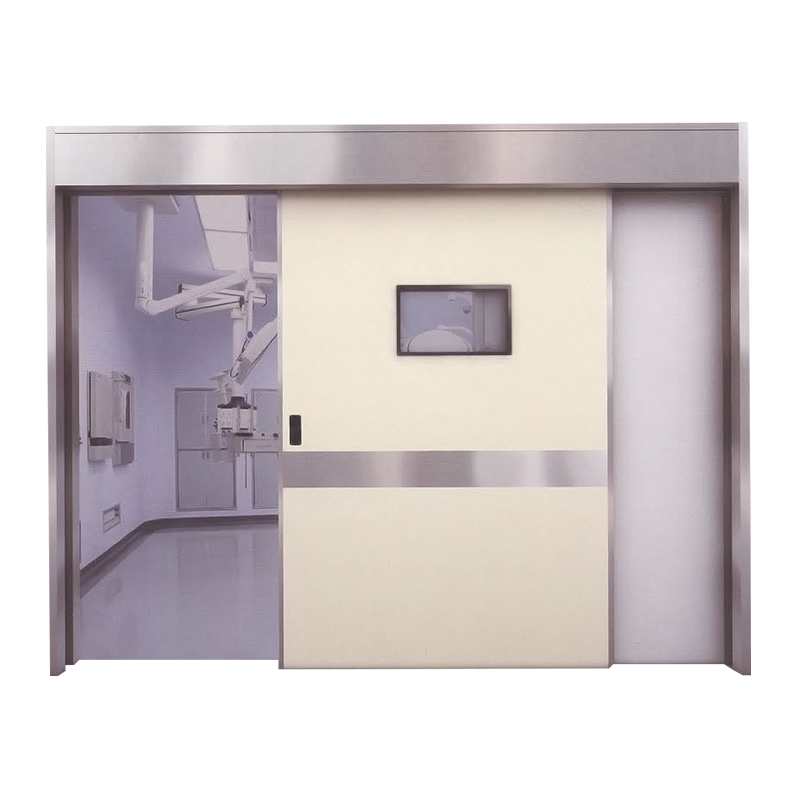 Szczelne, automatyczne drzwi przesuwne z napędem magnetycznym Otwiera się tylko wtedy, gdy zbliża się przenośnik lub wózek, minimalizując zakłócenia ciśnienia i zanieczyszczenia krzyżowe. Charakteryzuje się płynną, cichą pracą i spełnia standardy wydajności dla pomieszczeń czystych. Zobacz produkt →
Trzecim ryzykiem jest sama powierzchnia ściany. Przegrody pomieszczeń czystych w obszarach pakowania powinny być wykonane z materiałów, które wytrzymują wielokrotną dezynfekcję nadtlenkiem wodoru lub alkoholem izopropylowym, nie wydzielają gazów i nie mają odsłoniętych punktów mocowania, w których mogą tworzyć się nisze drobnoustrojów. Ręcznie robione płyty warstwowe z PU zapewniają gładką powierzchnię o niskim wydzielaniu i są powszechnie stosowane w pomieszczeniach do pakowania produktów farmaceutycznych i urządzeń, ponieważ można je łączyć za pomocą uszczelnionych połączeń i zakrzywionych listew przypodłogowych.
 Ręcznie robiony panel warstwowy PU do przegród w pomieszczeniach czystych Zapewnia gładką powierzchnię o niskim stopniu linienia, odporną na wielokrotną dezynfekcję. Uszczelnione złącza i zaokrąglone listwy przypodłogowe zapobiegają powstawaniu nisz mikrobiologicznych, co czyni je praktycznym wyborem do ścian pakowni. Zobacz produkt →
Co należy sprawdzić przed sfinalizowaniem projektu pakowni
Jeśli zajmujesz się planowaniem lub rozbudową linii pakowania wyrobów medycznych, skorzystaj z poniższej listy kontrolnej, aby wypełnić luki pomiędzy inżynierią pakowania a infrastrukturą pomieszczeń czystych:
- Zdefiniuj klasę ISO i kaskadę ciśnieniową dla każdej strefy, w tym komory uszczelniającej, korytarza transferowego i obszaru kwarantanny po zapakowaniu.
- Mapuj rzeczywiste trasy operatorów i materiałów. Policz, ile razy drzwi otwierają się na godzinę, i wybierz systemy drzwi w oparciu o zapotrzebowanie na cykl, a nie na statyczną liczbę wycieków.
- Sprawdź, czy okucia drzwi do pomieszczeń czystych są zgodne z różnicą ciśnień i logiką śluzy powietrznej. Technologia hermetycznego uszczelniania drzwi pomieszczeń czystych wyjaśnia parametry wydajności, które mają znaczenie podczas badania szczelności.
- Potwierdź, że panele ścienne i złącza sufitowe można dezynfekować tymi samymi środkami chemicznymi, które są stosowane w sprzęcie procesowym, i przed instalacją wymagaj udokumentowanych danych dotyczących zgodności.
- Sprawdź przepływ zapakowanych wyrobów do sterylizacji. Jeżeli sterylizator znajduje się poza sklasyfikowanym obszarem, właz transferowy musi chronić zapieczętowane opakowania przed takim samym ryzykiem skażenia jak otwarte tace.
- Zaplanuj ponowną walidację. Zmiana materiału uszczelki, nowa uszczelka drzwi lub inny materiał do łączenia paneli mogą mieć wpływ na potwierdzoną wydajność w pomieszczeniu czystym.
Ta sama zasada ma zastosowanie, gdy producenci wyrobów medycznych odnawiają istniejące pomieszczenia: wymagania dotyczące systemy drzwi medycznych w placówkach służby zdrowia stanowią przydatne odniesienie do tego, jak rozmieszczenie i uszczelnienie drzwi wpływają na kontrolę infekcji.
Traktuj opakowanie jako system, a nie komponent
Opakowanie wyrobu medycznego to ostatnie kontrolowane środowisko, przez które przechodzi produkt, zanim dotrze do pacjenta. Zamknięcie torebki, integralność tacy i powierzchnie pomieszczenia, w którym się one łączą, stanowią część tego samego systemu. Zacznij od standardów, zakwalifikuj materiały, przetestuj uszczelki, a następnie krytycznie przyjrzyj się obudowie pomieszczenia czystego. Kiedy te warstwy zostaną zaprojektowane razem, linia pakująca może wykonać tysiące cykli bez wytworzenia ani jednego budzącego wątpliwości zamknięcia. Oto praktyczna definicja sukcesu bariery sterylnej.
Poprzedni post
Proces produkcyjny terapii komórkowej: Przewodnik po projektowaniu pomieszczeń czystych i obiektach GMP
Następny post
Drzwi ognioodporne do pomieszczeń czystych: standardy, parametry, materiały i wybór


Jiangyin Yatai Purification Equipment Technology Co., Ltd. to nowoczesny i wyspecjalizowany producent czystych drzwi i okien. Fabryka projektów pomieszczeń czystych, oferta Niestandardowe czyszczenie drzwi i okien.
SZYBKIE LINKI
PRODUKTY
SKONTAKTUJ SIĘ
-
 +86 13616113658
-
 +86(0)510-86661588 / 86668687
-
 [email protected]
-
 +86(0)510-86661588
-
 Nr 2, Huagang West Road, Shizhuang, Jiangyin, prowincja Jiangsu
© Jiangyin Yatai Purification Equipment Technology Co., Ltd.
Wszelkie prawa zastrzeżone.
 Producenci drzwi do pomieszczeń czystych


